
الزامات و تکنیکهای جوشکاری آلومینیوم
جوشکاری آلومینیوم به دلیل ویژگیهای فیزیکی منحصربهفرد مانند رسانندگی حرارتی بالا، لایه اکسید سطحی با دمای ذوب بالا و حساسیت به جذب هیدروژن، یکی از چالشبرانگیزترین فرآیندهای اتصال در متالورژی است. شناخت فرآیندهای استاندارد نظیر TIG AC و MIG و انتخاب درست فیلر متال، کلید دستیابی به اتصالات بدون عیب و مستحکم است.
خلاصهای از اصول و نکات اجرایی کارگاه:
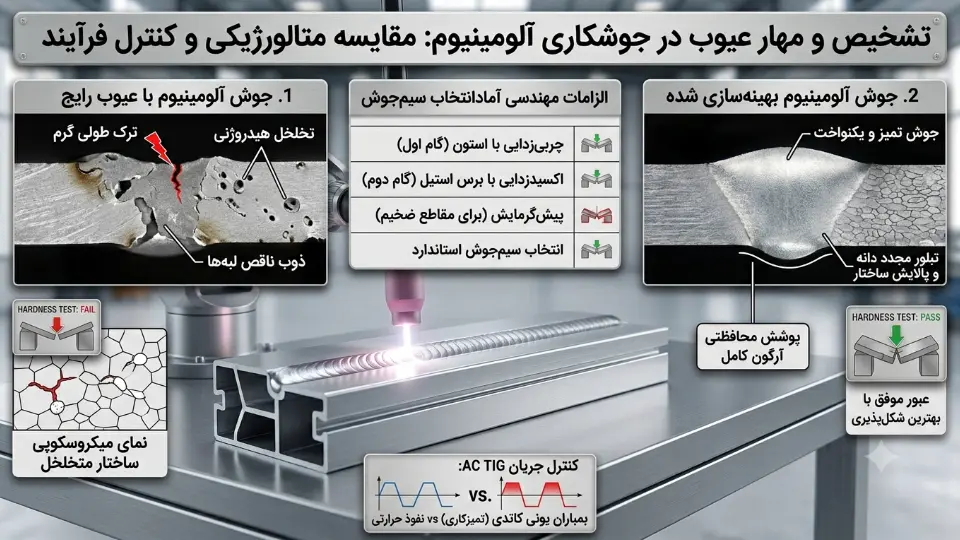
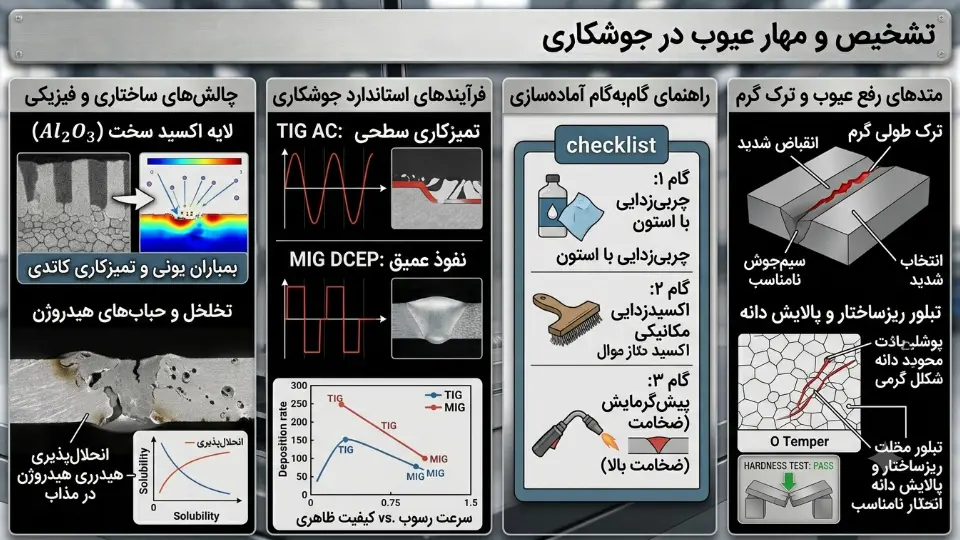
- پاکسازی لایه اکسیدی: ضرورت چربیزدایی با استون و برسکاری یکجهته با برس استیل پیش از برخورد قوس جهت مهار ناخالصیها و عیوب ذوب ناقص.
- انتخاب فرآیند بر اساس ضخامت: استفاده از فرآیند TIG با جریان متتناوب (AC) برای مقاطع ظریف و فرآیند MIG DCEP همراه با سیستم Push-Pull برای اتصالات سنگین بر پایه پروفیل آلومینیوم.
- پیشگیری از ترک گرم: مهار ترکهای طولی در آلیاژهای پیرسختشونده از طریق طراحی دقیق لبهها و عبور دادن متریال از تکپاسهای استاندارد تعبیه شده در قالب اکستروژن.
- کنترل پارامترهای حرارتی: اعمال پیشگرمایش ۱۰۰ تا ۱۵۰ درجه سانتیگراد برای مقاطع ضخیم صنعتی جهت جلوگیری از فرار ناگهانی حرارت و سقوط حوضچه مذاب.
آلومینیوم به دلیل چگالی پایین، نسبت استحکام به وزن فوقالعاده و مقاومت به خوردگی، فلز محبوب صنایع مدرن است؛ از ساخت مخازن تحت فشار و بدنه خودروها گرفته تا اتصالات انواع پروفیل آلومینیوم در سازههای مدرن. با این حال، وقتی صحبت از اتصال ذوبی این فلز به میان میآید، بسیاری از کارگاهها با چالشهای جدی مواجه میشوند.
رفتار حرارتی آلومینیوم در حین جوشکاری کاملاً با فولاد متفاوت است. عدم شناخت این تفاوتها منجر به عیوبی نظیر تخلخل، ترکخوردگی و ضعف شدید مکانیکی در ناحیه اثر حرارتی (HAZ) میشود. در این راهنمای جامع، اصول، متدها و تکنیکهای مهندسی برای یک جوشکاری بینقص را بررسی میکنیم.
چالشهای ساختاری و فیزیکی در جوشکاری آلومینیوم
برای جوشکاری موفق آلومینیوم، ابتدا باید سه ویژگی فیزیکی منحصربهفرد این فلز را که فرآیند اتصال را با چالش مواجه میکنند، بشناسید:
۱. لایه اکسید سطحی
بزرگترین دشمن جوشکار، لایه اکسید طبیعی روی سطح آلومینیوم است. دمای ذوب آلومینیوم خالص حدود ۶۶۰ درجه سانتیگراد است. دمای ذوب لایه اکسید آلومینیوم نیز حدود ۲۰۷۰ درجه سانتیگراد است!
پس اگر این لایه پیش از جوشکاری حذف نشود، اکسید ذوبنشده وارد حوضچه مذاب شده و باعث عدم اتصال (Lack of Fusion) و ناخالصیهای شدید در خط جوش میشود. همچنین این لایه به شدت هیدروژن را به خود جذب میکند.
۲. رسانندگی حرارتی بسیار بالا
رسانندگی حرارتی آلومینیوم حدود ۵ برابر فولاد است. این یعنی گرما به سرعت از محل جوش فرار میکند. برای جبران این پدیده، به انرژی ورودی (Heat Input) بالا و تکنیکهای پیشگرمایش نیاز است، در غیر این صورت ذوب لبهها به درستی انجام نمیشود.
۳. حساسیت بالا به هیدروژن و پدیده تخلخل (Porosity)
آلومینیوم مذاب تمایل بالایی به حل کردن هیدروژن در خود دارد. اما هنگام انجماد، حلالیت هیدروژن در آلومینیوم ناگهان به شدت افت میکند. این هیدروژنهای آزاد شده فرصت خروج از حوضچه انجماد سریع را پیدا نکرده و به صورت حبابهای ریز (مک یا تخلخل) در داخل جوش باقی میمانند که مقاومت مکانیکی اتصال را تا ۵۰ درصد کاهش میدهد.
فرآیندهای استاندارد جوشکاری آلومینیوم
امروزه در استاندارد AWS (انجمن جوشکاری آمریکا)، دو فرآیند اصلی برای جوشکاری ذوبی آلومینیوم در اولویت قرار دارند:
۱. جوشکاری TIG (GTAW) – جریان متناوب (AC)
جوشکاری تیگ با گاز محافظ آرگون، استاندارد طلایی برای ورقها و مقاطع ظریف و نازک آلومینیومی است.
چرا جریان AC؟ در نیمسیکل مثبت جریان متناوب، پدیده بمباران یونی رخ میدهد که لایه سخت اکسیدی را از روی سطح آلومینیوم متلاشی و پاک میکند (تمیزکاری کاتدی). در نیمسیکل منفی، نفوذ حرارتی لازم به عمق قطعه وارد میشود.
گاز محافظ: گاز آرگون خالص (گرید ۵) برای ضخامتهای کم و مخلوط آرگون-هلیوم برای ضخامتهای بالا جهت افزایش حرارت حوضچه استفاده میشود.
۲. جوشکاری MIG (GMAW) – جریان مستقیم قطب معکوس (DCEP)
برای ضخامتهای بالاتر از ۴ میلیمتر و حجم کاری بالا، فرآیند میگ به دلیل نرخ رسوب بسیار بالا انتخاب اول است.
سیستم وایرفیدر ویژه: از آنجا که سیمجوش آلومینیوم نرم است و به راحتی در مسیر دوشاخه فنر جمع میشود (پدیده چشم پرنده)، حتماً باید از وایرفیدرهای سیستم Push-Pull (کششی-رانشی) یا تورچهای تفنگی (Spool Gun) استفاده شود.
راهنمای آمادهسازی و اجرای جوشکاری
کیفیت جوش آلومینیوم، ۷۰ درصد به فرآیند آمادهسازی پیش از شروع قوس وابسته است:
گام اول: چربیزدایی و تمیزکاری شیمیایی
هرگونه روغن، گریس یا هیدروکربن موجود در لبههای اتصال تحت حرارت قوس به هیدروژن تبدیل شده و تخلخل ایجاد میکند. لبههای اتصال را باید با حلالهای پاککننده مانند استون کاملاً پاک کرد.
گام دوم: اکسیدزدایی مکانیکی
بلافاصله پس از چربیزدایی، باید با استفاده از یک برس سیمی از جنس فولاد ضدزنگ (Stainless Steel) که کاملاً تمیز بوده و فقط مخصوص آلومینیوم است، لایه اکسید سطحی را تراشید. برش باید به صورت یکجهته انجام شود تا اکسید به خورد فلز نرود.
گام سوم: پیشگرمایش (Preheating)
برای قطعات ضخیم (بالای ۶ میلیمتر)، پیشگرم کردن قطعه تا دمای ۱۰۰ تا حداکثر ۱۵۰ درجه سانتیگراد الزامی است تا از فرار حرارت قوس جلوگیری شود. توجه داشته باشید که دمای پیشگرمایش نباید از ۱۵۰ درجه بالاتر برود، زیرا آلیاژهای پیرسختشونده (مثل سری ۶۰۰۰) خواص مکانیکی خود را از دست میدهند.
گام چهارم: تکنیک اجرای قوس
سرعت جوشکاری آلومینیوم باید بسیار بالا باشد. به دلیل رسانندگی حرارتی بالا، جوشکار باید به سرعت حرکت کند تا از ذوب ناخواسته و سقوط حوضچه (Burn-through) جلوگیری شود. زاویه تورچ باید به صورت پیشدستی (Push Technique) باشد تا گاز محافظ بهترین پوشش را ایجاد کند.
جدول مهندسی انتخاب سیمجوش بر اساس گرید آلیاژ
انتخاب سیمجوش نامناسب عامل اصلی پدیده ترک گرم (Hot Cracking) در آلومینیوم است. جدول زیر بر اساس استانداردهای بینالمللی، فیلر متال مناسب برای ترکیبهای مختلف آلیاژی را نشان میدهد:
| گرید آلیاژ پایه آلومینیوم | سیمجوش پیشنهادی اول | سیمجوش پیشنهادی دوم | ویژگیهای اصلی اتصال |
|---|---|---|---|
| سری 1000 (آلومینیوم خالص) | ER1100 | ER4043 | حفظ رسانندگی الکتریکی و مقاومت به خوردگی بالا |
| سری 3003 / 5052 | ER5356 | ER4043 | استحکام خوب، انعطافپذیری و مقاومت عالی در محیط دریایی |
| سری 6061 / 6063 (انواع پروفیل) | ER4043 | ER5356 | کاهش شدید حساسیت به ترک گرم؛ فیلر ۵۳۵۶ برای آنودایز بعدی بهتر است |
| اتصال سری 5052 به 6061 | ER5356 | ER5183 | مهندسی اتصال غیرهمجنس با تکیه بر داکتیلیتی باله جوش |
- نکته کلیدی متالورژیکی: هرگز آلیاژهای سری ۶۰۰۰ را بدون سیمجوش (به صورت ذوب خودبخودی یا Autogenous) جوش ندهید! ترکیب شیمیایی این سری به گونهای است که در صورت عدم اضافه شدن فیلر متال مناسب (سیلیسیم بالا در ۴۰۴۳ یا منیزیم بالا در ۵۳۵۶)، ساختار در حین انجماد دچار ترکخوردگی قطعی طولی میشود.
عیوب رایج جوشکاری آلومینیوم و متدهای رفع آن
| نوع عیب جوش | علت اصلی وقوع عیب | راهکار رفع کارگاهی و مهندسی |
|---|---|---|
| تخلخل یا مک (Porosity) | حضور رطوبت، وجود چربی و آلودگی روی سیمجوش یا عدم کفایت و خلوص گاز محافظ آرگون. | چربیزدایی دقیق لبهها با استون، استفاده از گاز آرگون با خلوص بالا (گرید ۵) و نگهداری سیمجوشها در محل کاملاً خشک. |
| ترک طولی گرم (Hot Crack) | سرعت انجماد بسیار بالا، تنشهای انقباضی شدید یا انتخاب اشتباه و نامناسب سیمجوش بر اساس گرید قطعه. | استفاده از سیمجوشهای آلیاژی مناسب (مانند ER4043)، افزایش کنترلشده جریان جوشکاری و پر کردن کامل دهانه انتهایی جوش (Crater). |
| ذوب ناقص لبهها (LOF) | حرارت ورودی کم (آمپراژ پایین)، فرار ناگهانی گرما یا تمیزکاری ناقص لایه اکسید سطحی آلومینیوم. | افزایش آمپراژ دستگاه، اعمال پیشگرمایش استاندارد (۱۰۰ تا ۱۵۰ درجه) برای مقاطع ضخیم و برسکاری شدیدتر با برس استیل پیش از جوشکاری. |
نتیجهگیری
جوشکاری آلومینیوم فرآیندی علممحور است که نیاز به دیسیپلین و تمیزکاری فوقالعاده بالایی دارد. تکیه بر اصول پاکسازی لایه اکسیدی، استفاده از فرآیند TIG AC برای مقاطع ظریف، انتخاب دقیق سیمجوش از روی جدول استانداردهای متالورژیکی و کنترل سرعت حرکت، به شما این امکان را میدهد تا اتصالاتی بدون عیب، مستحکم و با کیفیت صنعتی ایجاد کنید.