
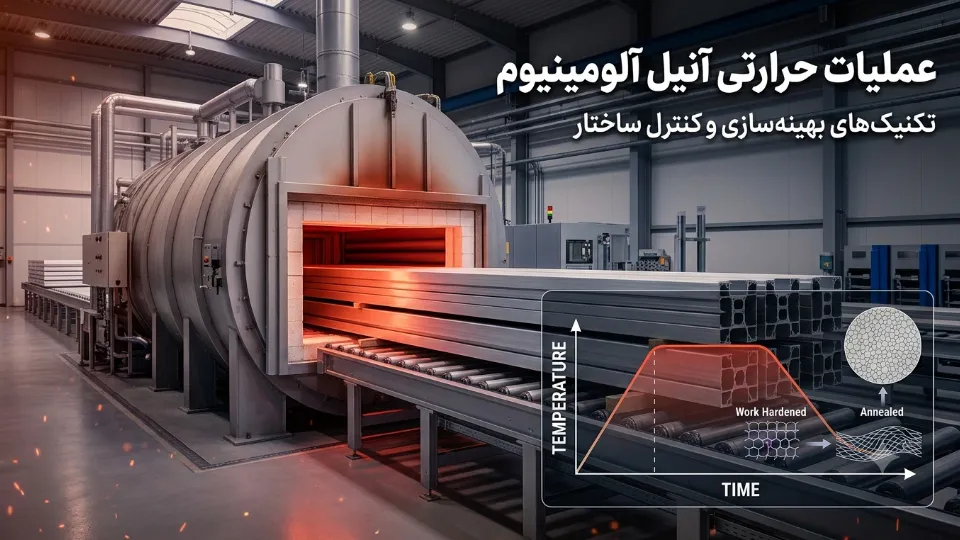
عملیات حرارتی آنیل آلومینیوم در یک نگاه
عملیات حرارتی آنیل (Annealing) یا بازپخت، یک فرآیند متالورژیکی کلیدی برای بازسازی ساختار کریستالی فلزات است که با هدف کاهش تنشهای داخلی، حذف اثرات کارسختی و افزایش قابلتوجه شکلپذیری (Ductility) انجام میشود. این فرآیند در زنجیره تولید، اکستروژن و شکلدهی مقاطع صنعتی نقش حیاتی ایفا میکند.
نکات کلیدی و الزامات فنی:
- محدوده دمایی حرارتدهی: اجرای عملیات در محدوده دقیق ۳۴۰ تا ۴۱۵ درجه سانتیگراد بسته به گرید آلیاژ.
- مکانیزم اثر متالورژیکی: نرمشدن فلز از طریق دو پدیده بازسازی (Recovery) و تبلور مجدد (Recrystallization) بدون تغییر فاز آللوتروپیک.
- کاربرد در زنجیره تولید: آمادهسازی بیلتها پیش از اکستروژن و افزایش فرمپذیری انواع پروفیل آلومینیوم برای فرآیندهای ثانویه مانند خمکاری و ماشینکاری.
- کنترل سرمایش: ضرورت خنککاری فوقالعاده آرام درون کوره (مخصوصاً برای آلیاژهای پیرسختشونده مانند ۶۰۶۱) جهت جلوگیری از سختی ناخواسته و ترکهای میکروسکوپی.
در دنیای متالورژی و تولید قطعات صنعتی، دستیابی به تعادل بهینه میان استحکام، سختی و انعطافپذیری فلزات، کلید موفقیت در تولید محصولی باکیفیت است. فلزاتی مانند آلومینیوم پس از فرآیندهایی نظیر نورد، کشش، پرس یا خمکاری دچار پدیدهای به نام “کارسختی” یا “کرنشسختی” (Work Hardening) میشوند؛ وضعیتی که در آن فلز به شدت تغییر شکلناپذیر و ترد شده و در مراحل بعدی فرآوری مستعد ترکخوردگی عمیق میگردد.
در این میان، عملیات حرارتی آنیل (Annealing) یا بازپخت، به عنوان حیاتیترین فرآیند نجاتبخش شناخته میشود. این فرآیند ساختار داخلی فلز را به حالت پایدار و نرم بازمیگرداند. اما فرآیند آنیل دقیقاً چیست و چرا در صنایع مرتبط با پروفیل آلومینیوم، ورقهای صنعتی و سایر مقاطع ساختاری، نقشی تعیینکننده ایفا میکند؟ در این مقاله فنی و جامع، این ساختار را به طور ویژه با تمرکز بر فلز آلومینیوم بررسی میکنیم.
عملیات حرارتی آنیل چیست؟ (تعریف فنی و مکانیزم اثر)
آنیلینگ یک فرآیند عملیات حرارتی است که در آن فلز تا یک دمای مشخص و دقیق (بالاتر از دمای تبلور مجدد و پایینتر از دمای ذوب) گرم شده، برای مدت زمان معینی در آن دما نگه داشته میشود و سپس با سرعت کنترلشده و معمولاً بسیار آرامی خنک میگردد.
هدف اصلی از این عملیات، تغییر در ساختار میکروسکوپی فلز به منظور دستیابی به اهداف زیر است:
- کاهش سختی: نرم کردن فلز برای تسهیل فرآیندهای شکلدهی بعدی.
- حذف تنشهای پسماند: آزادسازی انرژیهای ذخیره شده در شبکه کریستالی ناشی از کار مکانیکی.
- افزایش انعطافپذیری (Ductility): بالا بردن قابلیت فرمپذیری و ظرفیت کشش فلز بدون پاره شدن.
- بهبود قابلیت ماشینکاری: یکنواختسازی ساختار برای کاهش استهلاک ابزارهای برش و تراش.
چرا مکانیزم آنیل در آلومینیوم منحصربهفرد است؟
برخلاف فولادها که ساختار کریستالی آنها در اثر گرمایش دچار تغییر فاز آلوتروپیک (مثلاً تبدیل فریت به آستنیت) میشود، آلومینیوم خالص و آلیاژهای آن سیستم تغییر فاز مشابهی ندارند. مکانیزم نرمشدن آلومینیوم در فرآیند آنیل صرفاً بر پایه دو پدیده متالورژیکی بازیابی (Recovery) و تبلور مجدد (Recrystallization) استوار است.
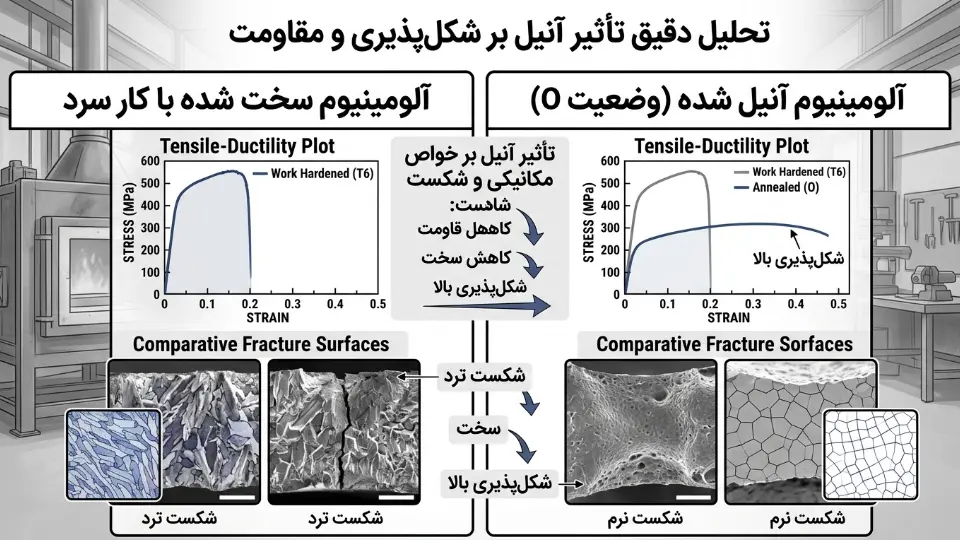
وقتی آلومینیوم تحت کار سرد (مثل اکستروژن پروفیل یا نورد ورق) قرار میگیرد، چگالی معیوبیتهای خطی یا همان “نابجاییها” (Dislocations) در ساختار اتمی آن به شدت بالا رفته، حرکت آنها سد میشود و در نتیجه فلز قفل و سخت میگردد. آنیل کردن، انرژی حرارتی لازم برای حرکت و حذف این نابجاییها را فراهم میکند.
مراحل سه گانه متالورژیکی در آنیل آلومینیوم
- در ابتدای فرآیند گرمایش و در دمای نسبتاً پایین، تنشهای داخلی ناشی از شکلدهی اولیه بدون تغییر ظاهری در شکل دانهها آزاد میشوند. در این مرحله بخشی از خواص الکتریکی فلز بازیابی میشود.
- با افزایش دما به محدوده بحرانی، دانههای جدید، بسیار ریز، کروی و بدون تنش در ساختار آلومینیوم جوانه میزنند. این دانههای تازه متولد شده، جایگزین دانههای کشیده شده، دفرمه و خسته قدیمی میشوند. این نقطه، همان جایی است که سختی فلز به شدت افت میکند.
- اگر فلز بیش از حد نیاز در دمای بالا باقی بماند، دانههای جدید شروع به بلعیدن یکدیگر کرده و بزرگ میشوند. بزرگ شدن بیش از حد دانهها (درشتدانگی) خواص مکانیکی آلومینیوم را به شدت تضعیف کرده و در فرآیندهایی مثل پرسکاری، پدیده ناخواسته “پوست پرتقالی” را روی سطح فلز ایجاد میکند. بنابراین کنترل زمان در این مرحله حیاتی است.
انواع روشهای آنیل آلومینیوم بر اساس نیاز صنعتی
بسته به اینکه قطعه آلومینیومی در چه مرحلهای از تولید قرار دارد و چه هدفی دنبال میشود، روشهای مختلفی از آنیل به کار گرفته میشود:
۱. آنیل کامل (Full Annealing)
این روش برای دستیابی به بیشترین میزان نرمی و انعطافپذیری (وضعیت O-Temper) انجام میشود. در این فرآیند، قطعه تا دمای تبلور مجدد کامل گرم شده و سپس با سرعت بسیار کند در کوره خنک میشود. این روش برای ورقهایی که قرار است تحت کششهای عمیق قرار گیرند، الزامی است.
۲. آنیل بینمرحلهای یا واسطهای (Interprocess Annealing)
در فرآیندهای تولید طولانی مانند نورد پیوسته یا کشش سیم که فلز طی چند مرحله متوالی لاغر میشود، آلومینیوم پس از چند پاس کاری به قدری سخت میشود که ادامه کار ممکن نیست. در این میان، یک آنیل سریع بینمرحلهای انجام میشود تا فلز نرم شده و آماده پاسهای بعدی شکلدهی شود.
۳. آنیل تنشزدایی (Stress Relief Annealing)
این فرآیند در دماهای پایینتر انجام میشود و هدف آن تغییر در سختی فلز نیست؛ بلکه صرفاً تنشهای پسماند ناشی از ماشینکاری سنگین، جوشکاری یا ریختهگری را از بین میبرد تا قطعه در آینده دچار دفرمگی و پیچیدگی ابعادی نشود.
پارامترهای آنیل برای آلیاژهای مختلف آلومینیوم
آلیاژهای آلومینیوم رفتار یکسانی در برابر حرارت ندارند. به طور کلی، ما دو دسته اصلی آلیاژ داریم:
- آلیاژهای کارپذیر (غیرقابل عملیات حرارتی): مانند سری 1000 (آلومینیوم خالص)، سری 3000 (صنایع بستهبندی) و سری 5000 (صنایع دریایی).
- آلیاژهای پیرسختشونده (قابل عملیات حرارتی): مانند سری 2000 (هوافضا)، سری 6000 (ساختمانی و اکستروژن) و سری 7000 (نظامی و ساختاری).
در جدول زیر، شرایط استاندارد کارگاهی برای آنیل برخی از پرکاربردترین آلیاژهای آلومینیوم آمده است:
| گرید آلیاژ آلومینیوم | محدوده دمای آنیل (°C) | مدت زمان نگهداری (ساعت) | نحوه خنکسازی | وضعیت نهایی (Temper) |
|---|---|---|---|---|
| سری 1100 / 3003 | ۳۴۰ تا ۳۶۰ | ۱ تا ۲ | هوا یا کوره (سرعت بحرانی نیست) | 1100-O / 3003-O |
| سری 5052 | ۳۴۵ تا ۳۵۵ | ۱ تا ۲ | خنککاری در هوا | 5052-O |
| سری 6061 (پروفیل) | ۴۱۰ تا ۴۱۵ | ۲ تا ۳ | خنککاری آرام در کوره تا دمای ۲۶۰°C | 6061-O |
| سری 7075 | ۴۱۵ تا ۴۲۵ | ۲ تا ۴ | خنککاری با نرخ ۱۵ درجه بر ساعت در کوره | 7075-O |
- نکته کارگاهی: برای آلیاژهای پیرسختشونده مانند ۶۰۶۱ و ۷۰۷۵، اگر نرخ خنککاری از دمای آنیل سریع باشد، عناصر آلیاژی (مانند منیزیم و سیلیسیم) در محلول جامد باقی میمانند و فلز به مرور زمان به طور ناخواسته سخت میشود (پدیده پیرسختی طبیعی). بنابراین، خنککاری بسیار آرام درون کوره تا دمای زیر ۲۶۰ درجه سانتیگراد برای این آلیاژها اجباری است.
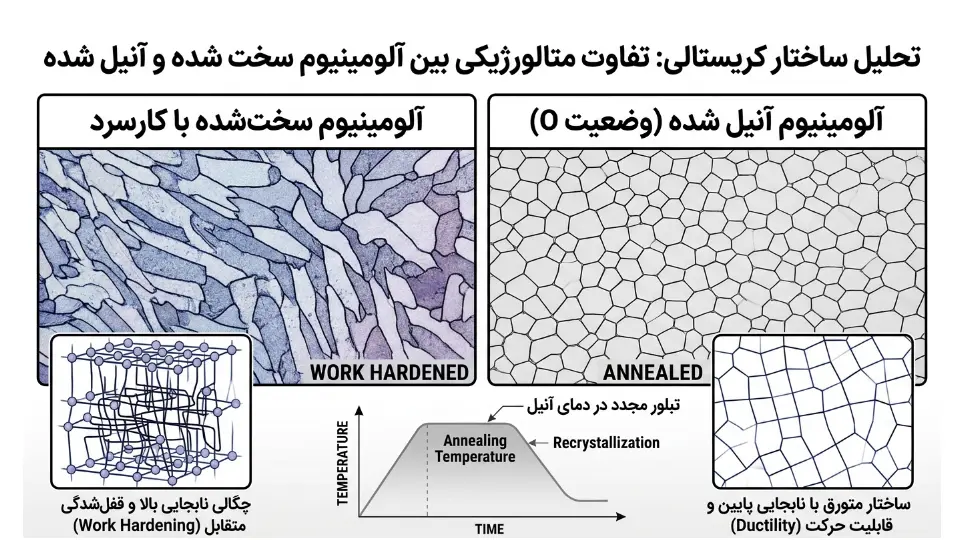
نقش فرآیند آنیل در کیفیت پروفیلهای آلومینیومی
در صنایع تولید مقاطع و پروفیلها، فرآیند اکستروژن (پرس کردن بیلت آلومینیومی از میان قالب) حرارت و کرنش شدیدی به ماده وارد میکند.
- کاهش استهلاک قالبها: آنیل کردن بیلتهای آلومینیومی قبل از اکستروژن، نیروی لازم برای پرس را کاهش داده و عمر قالبهای گرانقیمت تولید پروفیل را به شدت افزایش میدهد.
- قابلیت خمکاری بینقص: بسیاری از پروفیلهای آلومینیومی در صنایع مدرن ساختمانی (مانند پنجرههای دوجداره قوسدار) یا لولههای آلومینیومی در صنایع برودتی، نیاز به خمکاریهای شدید دارند. اگر این مقاطع فرآیند آنیل موضعی یا کامل را طی نکرده باشند، در حین خمکاری در شعاعهای کم دچار چروکیدگی یا پارگی میشوند.
- تسهیل عملیات حرارتی نهایی: پس از اینکه پروفیل به شکل دلخواه درآمد، میتوان با انجام عملیات حرارتی انحلال و پیرسازی (T6)، دوباره استحکام بالا را به قطعه بازگرداند. آنیل کردن تضمین میکند که ساختار اولیه قطعه پیش از پیرسازی، کاملاً یکنواخت است.
اشتباهات رایج در فرآیند آنیل آلومینیوم که باید از آنها دوری کرد!
بیشگرمایش (Overheating): بالا بردن بیش از حد دما به امید سرعت بخشیدن به فرآیند، منجر به ذوب موضعی مرز دانهها (پدیده سوزانیدن فلز) میشود که قطعه را کاملاً ضایع و غیرقابل استفاده میکند.
عدم یکنواختی دمای کوره: از آنجا که آلومینیوم هادی حرارت بسیار قوی است، افت یا خیز دما در نقاط مختلف کوره باعث ایجاد خواص مکانیکی متغیر در طول یک پارت تولیدی میشود. استفاده از کورههای هوای سیرکولوله (دارای فن گردش هوا) برای آلومینیوم الزامی است.
سریع خنک کردن آلیاژهای سخت: همانطور که اشاره شد، غوطهور کردن آلیاژهای سری ۶۰۰۰ یا ۷۰۰۰ در آب بلافاصله پس از آنیل، عملاً اثر نرمکنندگی فرآیند را از بین میبرد.
نتیجهگیری
عملیات حرارتی آنیل برای آلومینیوم، حکم یک کلید بازنشانی (Reset) را برای ساختار متالورژیکی فلز دارد. این فرآیند مهندسان را قادر میسازد تا سختترین و انعطافناپذیرترین گریدها را رام کرده، به اشکال پیچیده درآورند و سپس در صورت نیاز، مجدداً آنها را سخت کنند. درک صحیح از مثلث «دما، زمان و نرخ خنککاری» در کنار شناخت دقیق گرید آلیاژ، تضمینکننده تولید قطعات و پروفیلهای آلومینیومی بدون نقص، باکیفیت و با استانداردهای بالای صنعتی است.