
راهنمای سیستمهای خنککننده آلومینیومی
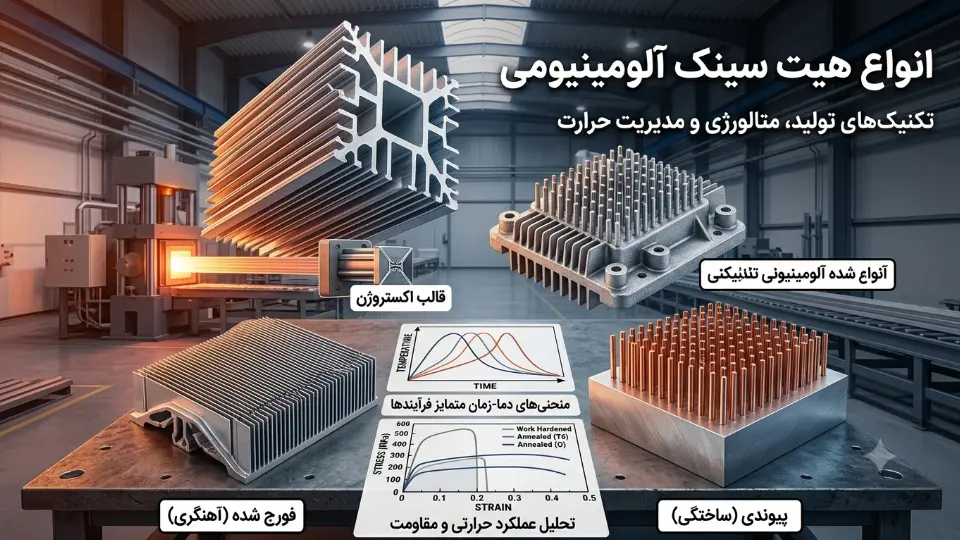
مدیریت حرارت (Thermal Management) در قطعات الکترونیکی، عاملی حیاتی در تضمین پایداری و طول عمر سیستمها است. آلومینیوم به دلیل وزن سبک، فرآیندپذیری عالی و توجیه اقتصادی، متریال استاندارد در ساخت انواع خنککنندهها محسوب میشود. در این مقاله، مکانیزمهای رسانش، جابجایی و تابش در فرآیند دفع حرارت پسماند بررسی شده است.
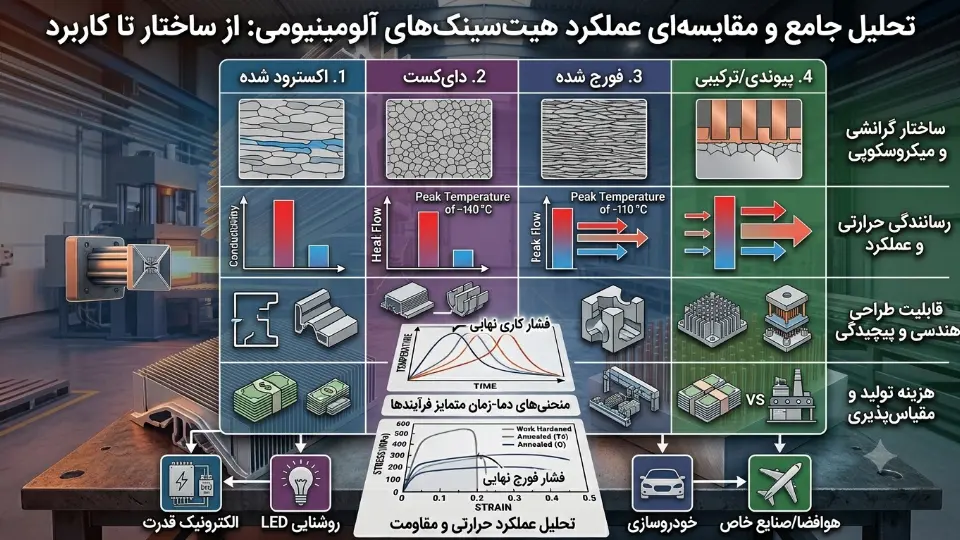
خلاصهای از بخشهای کلیدی و تفاوت فرآیندها:
- هیتسینک اکسترود شده: رایجترین و اقتصادیترین روش تولید که با عبور بیلت از قالب اکستروژن، برای خنککاری عمومی و تجهیزاتی مانند پروفیل لاین نوری به کار میرود.
- هیتسینک دایکست: مناسب برای طراحیهای پیچیده و سه بعدی (مانند بدنه پروژکتورهای LED) با رسانندگی حرارتی متوسط.
- هیتسینک فورج شده: تولید پرههای بسیار متراکم و نازک با بیشترین راندمان حرارتی جهت مصارف پیشرفته نظامی و سرورها.
- نقش آنودایزینگ: افزایش مقاومت سطحی و بهبود ۱۰ الی ۱۵ درصدی نرخ تابش حرارتی در سیستمهای بدون فن بر پایه پروفیل آلومینیوم.
در قطعات الکترونیکی مدرن، مدیریت حرارت (Thermal Management) مرز بین عملکرد پایدار و خرابی ناگهانی سیستم است. با افزایش مینیاتوری شدن تراشهها و بالا رفتن توان پردازندهها، چیپستها و سیستمهای روشنایی LED، دفع حرارت پسماند اهمیت دوچندانی یافته است. در این میان، هیتسینکها (Heat Sinks) به عنوان مبدلهای حرارتی غیرفعال، وظیفه انتقال گرما از منبع حرارتی به محیط اطراف را بر عهده دارند.
اما چرا آلومینیوم به لیدر بیرقیب بازار مدیریت حرارت تبدیل شده است؟ انواع مختلف آن بر اساس فرآیند ساخت چه تفاوتهایی با یکدیگر دارند؟ در این مقاله تخصصی، مکانیزمهای انتقال حرارت، متدهای تولید و انواع هیت سینک آلومینیومی را به طور عمیق بررسی میکنیم.
چرا آلومینیوم پادشاه مدیریت حرارت است؟
فلز مس رسانندگی حرارتی بالاتری نسبت به آلومینیوم دارد اما آلومینیوم به دلایل متالورژیکی و اقتصادی زیر، انتخاب اول صنایع جهان است:
- نسبت قدرت به وزن فوقالعاده: چگالی آلومینیوم تقریباً یکثالث مس است. این ویژگی فشار مکانیکی روی برد الکترونیکی (PCB) را در اثر تکانها یا وزن خودِ قطعه به حداقل میرساند.
- قابلیت شکلپذیری و جریان پذیری بالاتری از طریق قالب: آلومینیوم آلیاژی به مهندسان اجازه میدهد تا سختترین هندسهها و نازکترین پرهها را برای افزایش سطح مقطع طراحی کنند.
- مقاومت طبیعی به خوردگی: لایه اکسیدی پسیو که به طور طبیعی روی سطح آلومینیوم تشکیل میشود، آن را در برابر رطوبت محیطی محافظت میکند.
انواع هیت سینک آلومینیومی بر اساس فرآیند دقیق تولید
تکنولوژی و متدولوژی تولید هیتسینک، مرزهای عملکرد حرارتی، تراکم پرهها (Fins) و ساختار داخلی آن را مشخص میکند. به طور کلی چهار روش اصلی برای ساخت این قطعات وجود دارد:
۱. هیتسینکهای اکسترود شده (Extruded Heat Sinks)
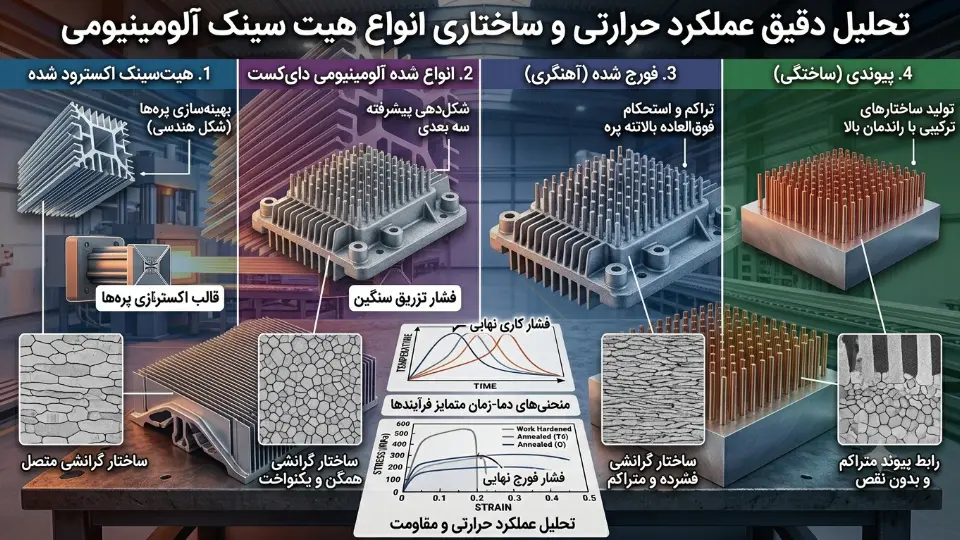
این دسته، پرکاربردترین، در دسترسترین و اقتصادیترین نوع هیتسینک در صنایع هستند. در این روش، بیلت آلومینیومی (غالباً از آلیاژ ۶۰۶۳ به دلیل رسانندگی حرارتی بالا و قابلیت اکستروژن عالی) پس از پیشگرم شدن، تحت فشار فوقالعاده سنگین هیدرولیک از داخل یک قالب اکستروژن فولادی عبور داده میشود تا مقطع پرهدار یکپارچه با طول نامحدود خلق شود.
- مکانیزم فنی: ساختار متالورژیکی در این روش کاملاً متراکم و بدون تخلخل است که رسانندگی حرارتی نامی آلیاژ را حفظ میکند.
- محدودیت: نسبت ابعادی پرهها (Aspect Ratio) محدود است؛ یعنی قالبهای فولادی نمیتوانند پرههای بیش از حد بلند و نزدیک به هم را بدون خطر شکستن زبانه قالب تولید کنند.
- کاربردها: خنککاری اینورترها، درایورهای صنعتی، تجهیزات الکترونیک عمومی و صنایع روشنایی مدرن. برای مثال، بخش زیادی از خنککاری سیستمهای نورپردازی خطی مدرن بر عهده بدنه جیومتریک و اکسترود شده انواع پروفیل لاین نوری است که خود به عنوان یک هیتسینک کارآمد عمل میکند.
۲. هیتسینکهای دایکست یا ریختهگری تحت فشار (Die-Cast Heat Sinks)
زمانی که طراح به یک هیتسینک سه بعدی با اشکال غیرخطی، پرههای سنجاقی (Pin-Fin) یا بدنه یکپارچه پکیج قطعه نیاز داشته باشد، ریختهگری تحت فشار انتخاب میشود. در این فرآیند، آلومینیوم مذاب (معمولاً آلیاژهای حاوی سیلیسیم بالا مانند A380 برای روانشدن بهتر مذاب) با فشار بالا به داخل قالب تزریق میگردد.
- مزایا: آزادی کامل در طراحی اشکال پیچیده، امکان تعبیه پایههای پیچ، لولاها و دیوارههای ضخیم جانبی در یک پارت واحد.
- محدودیت: رسانندگی حرارتی آلیاژهای دایکست به دلیل وجود سیلیسیم و احتمال حبس گاز (تخلخلهای میکروسکوپی) کمتر از انواع اکسترود شده است.
- کاربردها: بدنه پروژکتورهای خیابانی LED، تجهیزات مخابراتی ۵G فضای باز، و پوسته قطعات الکترونیکی خودرو.
۳. هیتسینکهای فورج شده (Forged Heat Sinks)
فورج یا آهنگری آلومینیوم (غالباً فورج سرد) شامل شکلدهی فلز تحت فشار خردکننده و ناگهانی پرسهای سنگین است.
- مزایا: فشار مکانیکی شدید باعث میشود ساختار دانهبندی و شبکه کریستالی آلومینیوم کاملاً فشرده، جهتدار و بدون کمترین نقص مایکرو شود. این فرآیند امکان تولید پرههای فوقالعاده نازک با تراکم بسیار بالا را فراهم میسازد که سطح تسلیم حرارتی را چندین برابر میکند.
- محدودیت: هزینه بسیار بالای ابزار و قالبسازی فرآیند فورج.
- کاربردها: سیستمهای فضایی و نظامی، خنککنندههای پیشرفته پردازندههای مرکزی (CPU) سرورها و تجهیزات با چگالی توان حرارتی بحرانی.
۴. هیتسینکهای پیوندی یا ساختگی (Bonded / Fabricated Heat Sinks)
برای کاربردهای بسیار بزرگ که ابعاد هیتسینک از توان پرسهای اکستروژن یا دایکست خارج است، از روش پیوندی استفاده میشود. در این متد، پرهها به صورت ورقهای نازکِ مجزا تولید شده و سپس با استفاده از چسبهای اپوکسی پایه نقره/آلومینیوم (Thermal Epoxy) یا فرآیند برزینگ (Brazing) با نرخ بالا، به یک صفحه پایه (Base Plate) ضخیم متصل میشوند.
- مزایا: ابعاد نامحدود و امکان ترکیب پرههای مسی با پایه آلومینیومی جهت جذب سریع و دفع گسترده حرارت.
- محدودیت: مقاومت حرارتی واسط در محل اتصال پره به پایه (Thermal Contact Resistance) باید به دقت مدیریت شود.
- کاربردها: ترانسفورماتورهای قدرت، اینورترهای قطارهای برقی و صنایع سنگین ژنراتور سازی.
بررسی مکانیزم سه گانه انتقال حرارت در هیتسینکها
یک هیتسینک آلومینیومی برای دفع حرارت از سه قانون اصلی ترمودینامیک پیروی میکند:
- رسانش (Conduction): انتقال گرما از سطح قطعه الکترونیکی به پایه هیتسینک. برای به حداقل رساندن مقاومت این بخش، از مواد واسط حرارتی (TIM) مانند خمیر سیلیکون یا پدهای حرارتی استفاده میشود.
- جابجایی (Convection): انتقال حرارت از پرههای هیتسینک به جریان هوای عبوری. این فرآیند به دو صورت همرفت طبیعی (بدون فن) و همرفت اجباری (کمک فن) انجام میشود.
- تابش (Radiation): دفع انرژی به صورت امواج الکترومغناطیسی. با عملیات سطحی آنودایز کردن، نرخ تابش (Emissivity) آلومینیوم از ۰.۰۵ به بالای ۰.۸۵ میرسد که راندمان خنککاری را در سیستمهای بدون فن تا ۱۵ درصد بهبود میدهد.
جدول مقایسه فنی و تجاری انواع هیتسینک آلومینیومی
انتخاب بین فرآیندهای تولید نیاز به موازنه فنی و مالی دارد. جدول زیر یک دید کلی برای طراحیهای مهندسی ارائه میدهد:
| نوع هیتسینک | رسانندگی حرارتی نامی | تراکم و نسبت پرهها | هزینه اولیه ابزار/قالب | آزادی طراحی هندسی |
|---|---|---|---|---|
| اکسترود شده | بالا (~200 W/mK) | متوسط (تا حداکثر 1:10) | اقتصادی / متوسط | محدود به مقاطع دو بعدی |
| دایکست (ریختهگری) | متوسط (~100 W/mK) | متوسط (پرههای سنجاقی) | بالا | عالی و سه بعدی |
| فورج شده (آهنگری) | بسیار بالا (~220 W/mK) | بسیار بالا (تا 1:50) | بسیار بالا | متوسط / خوب |
| پیوندی (ساختگی) | متغیر (وابسته به اتصال) | بسیار بالا (ابعاد صنعتی) | پایین / بدون نیاز به قالب بزرگ | محدود به سازههای ترکیبی |
نکات کلیدی در مهندسی انتخاب هیت سینک!
برای قطعاتی با توان تلفاتی بالا، تکیه بر متریال به تنهایی کافی نیست. مهندسان در زمان خرید یا طراحی مقاطع خنککننده بر پایه پروفیل آلومینیوم باید الزامات زیر را مد نظر قرار دهند:
در خنککاری با همرفت طبیعی، پرهها باید به صورت عمودی قرار گیرند تا اثر دودکشی (Chimney Effect) به جریان یافتن هوا کمک کند. در صورتی که سیستم فاقد فن باشد، پرههای بیش از حد متراکم مانع عبور هوا شده و عملکرد حرارتی را به شدت کاهش میدهند. تراکم بالا صرفاً در حضور فن (همرفت اجباری) اثربخش است.
سطح پایهای که روی پردازنده قرار میگیرد نیز، باید کاملا صاف و آینهای (Lap شده) باشد تا کمترین فاصله هوایی (که عایق حرارت است) باقی بماند.
کلام آخر…
طراحی و انتخاب از میان انواع هیت سینک آلومینیومی، تلفیقی از علم ترمودینامیک، متالورژی آلیاژها و اقتصاد تولید است. فرآیند اکستروژن به عنوان قلب پالسهای تولیدی الکترونیک، اقتصادیترین بستر را فراهم میکند؛ در حالی که فرآیندهایی نظیر دایکست و فورج، پاسخگوی نیازهای هندسی و توانهای فوقالعاده بالا هستند. درک دقیق رفتارهای حرارتی این فلز، تضمینکننده پایداری سیستمهای الکترونیکی و افزایش چشمگیر طول عمر آنها خواهد بود.