
اصول مهندسی و فرآیند تولید پروفیل آلومینیوم
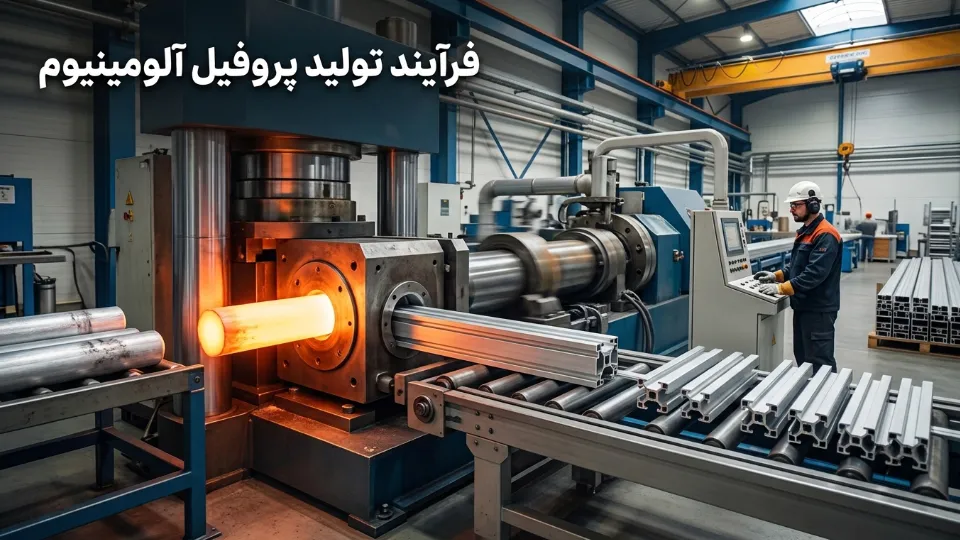
فرآیند تولید پروفیل آلومینیوم تجلی هماهنگی دانش متالورژی و مهندسی مکانیک در بستر تکنولوژی اکستروژن است. در این فرآیند، کنترل دقیق پارامترهای ترمودینامیکی نظیر دمای بیلت (۴۲۰ تا ۵۱۰ درجه سانتیگراد)، فشار هیدرولیک پرس، نرخ سرمایش کوئنچ و فاز پیرسختی مصنوعی (ایجینگ)، فاکتورهای حیاتی در تعیین صلبیت هندسی و حذف عیوب فیزیکی محصول نهایی هستند.
پروفیل یا اکستروژن آلومینیومی از فرآیند پیشرفتهای به نام اکستروژن ساخته میشود و در مقاطع، ابعاد و رنگهای مختلف در بازار به عرضه میرسد. این محصولات از آلیاژهای مختلف آلومینیوم تولید میشوند و از طریق این فرآیند صنعتی به شکلهای متنوعی درمیآیند.
بیشتر مشکلات فیزیکی و عیوب ظاهری آلومینیوم، به کیفیت فرآیند تولید پروفیل آلومینیوم بستگی دارد. به همین دلیل، هنگام راهاندازی خط تولید، حتماً باید نوع کاربری قطعات را در نظر گرفت؛ زیرا در کاربردهای صنعتی، عمومی و ساختمانی، انتخاب بهترین پروفیل آلومینیوم زمانی برجسته میشود که استانداردهای فنی و متالورژیکی هر یک به دقت در نظر گرفته شود.
خواص و مزایای کلیدی پروفیل آلومینیوم
آلومینیوم یک فلز مقرونبهصرفه و همهکاره است که در تعداد زیادی از محیطها و صنایع استفاده میشود؛ از محصولات مصرفی خانگی گرفته تا مجموعههای پیشرفته هوافضا. وقتی مزایای ذاتی آلومینیوم با فرآیند شکلدهی اکستروژن ترکیب میشود، مجموعهای بینظیر از ویژگیها به دست میآید:
- قوی، سخت و سبک: قطعات آلومینیومی ممکن است به اندازه قطعات ساخته شده از فولاد قوی نباشند، اما وزن آنها بسیار کمتر از موارد مشابه است. این نسبت عالی استحکام به وزن، کارکرد یا پشتیبانی لازم از محصولات آلومینیومی را بدون کاهش عملکرد آسانتر میکند.
- شکلپذیری و چکشخواری بالا: آلومینیوم قابلیت شکلپذیری بسیار بالایی دارد. این ویژگی شکل دادن به آن را حتی در هندسههای پیچیده، آسان و نسبتاً ارزان میکند و به راحتی میتوان آن را ریختهگری، ماشینکاری و اکسترود کرد.
- مقاومت بالا در برابر خوردگی: در فضاهای بیرونی، محیطهای دریایی و سطوح مرطوب، مقاومت در برابر خوردگی بالا ضروری است. لایه اکسید طبیعی آلومینیوم و گزینههای تکمیلی برای پرداختهای سطحی، آن را در برابر عوامل جوی بسیار مقاوم میسازد.
- رسانایی حرارتی بالا: رسانایی سریع گرما ویژگی مفیدی است که آلومینیوم را برای ظروف پختوپز و سینکهای حرارتی (هیتسینکها) ایدهآل میکند. حتی در سازههای بزرگ، اکستروژنهای طولانی میتوانند گرما را از آتش دور کنند تا به مدیریت دما کمک نمایند.
- هدایت الکتریکی بالا: آلومینیوم یک انتخاب عالی برای سیمها و کابلهای اکسترود شده است؛ از وسایل الکترونیکی کوچک گرفته تا سیمهای انتقال ولتاژ بالا.
- خاصیت غیرمغناطیسی و بازیافت مکرر: این مقاطع به عنوان هادیهای خوب و غیرمغناطیسی شناخته میشوند و میتوان آنها را بارها و بارها بدون از دست رفتن یکپارچگی و خواص ساختاری، به طور کامل بازیافت کرد.
انتخاب متریال و آلیاژهای پرکاربرد بر اساس کاربری
انتخاب درست گرید آلیاژی بیلت (Billet) آلومینیوم، اولین و مهمترین گام در خط تولید است. هر تولید کننده پروفیل آلومینیوم با توجه به کاربرد قطعه، از آلیاژهای خانواده ۶۰۰۰ (ترکیب آلومینیوم، منیزیم و سیلیسیم) استفاده میکند:
آلیاژ ۶۰۶۳: دارای انعطافپذیری و قابلیت اکستروژن عالی، سیالیت بالا در قالب و کیفیت سطحی فوقالعاده پس از عملیات آنودایز است. این آلیاژ برای تولید مقاطع ظریف، قطعات تزئینی و صنایع روشنایی مانند بدنه انواع پروفیل چراغ خطی انتخاب اول است.
آلیاژ ۶۰۶۱: حاوی مقادیر بالاتری از عناصر تقویتکننده است که استحکام مکانیکی بسیار بیشتری ایجاد میکند. این گرید در صنایع سنگین، هوافضا و چارچوبهای باربر مخفی مانند سازه انواع پروفیل درب فریم لس کاربرد دارد.
| ویژگی و پارامتر فنی | آلیاژ آلومینیوم ۶۰۶۳ | آلیاژ آلومینیوم ۶۰۶۱ |
|---|---|---|
| خواص مکانیکی اصلی | انعطافپذیری بسیار بالا، شکلپذیری عالی در قالب و قابلیت اکستروژن فوقالعاده | استحکام مکانیکی بسیار بالاتر، مقاومت عالی در برابر تنشها و بارهای سنگین |
| وضعیت کیفیت سطحی و ظاهری | فوقالعاده عالی؛ بهترین گزینه برای آنودایز براق/مات و رنگپودری | خوب و استاندارد؛ بیشتر برای پوششهای رنگپودری الکترواستاتیک و صنعتی |
| ضخامت دیواره پروفیل | امکان تولید مقاطع بسیار ظریف، پیچیده و با دیوارههای نازک | محدود به مقاطع نسبتاً ضخیمتر، صلب و قالبهای بزرگ صنعتی |
| کاربرد نمونه در بازار | بدنه ظریف پروفیلهای چراغ خطی، قالبهای پنجره، کرتینوال و لوورها | چارچوبهای باربر پنهان دربهای فریملس، شاسی ماشینآلات و صنایع خودرو |
| بخش مصرفی استاندارد | عمومی، ساختمانی و معماری دکوراسیون داخلی | صنعتی، سازههای سنگین و شاسیسازی فنی |
مراحل خط تولید و فرآیند شکلدهی اکستروژن
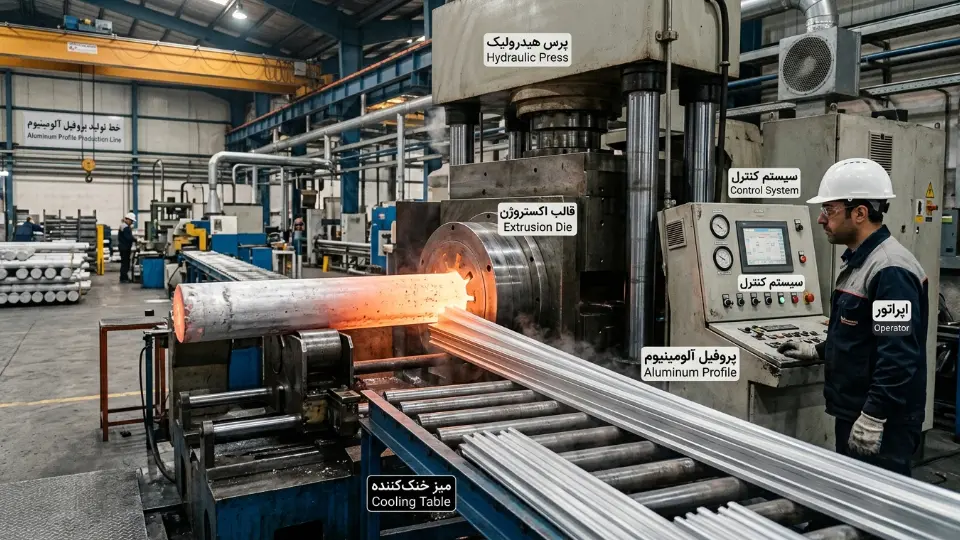
پرکاربردترین فرآیند برای تولید پروفیلهای آلومینیومی، اکستروژن نام دارد که امکان تولید قطعات یکنواخت با هزینه کم، کیفیت بالا و خواص مکانیکی مطلوب را فراهم میکند. اجزای اصلی یک دستگاه اکستروژن شامل سیلندر اصلی، سیستم فشار هیدرولیکی، رام (چکش میلهای)، دامی (بلوک محافظ)، بیلت و کانتینر است.
۱. پیشگرمایش حرارتی
بیلتهای استوانهای جامد ابتدا در کوره پیشگرم به دمای ۴۰۰ الی ۵۰۰ درجه سانتیگراد میرسند تا فلز بدون ذوب شدن، کاملاً نرم و شکلپذیر (حالت پلاستیک) شود. قالب فولادی نیز باید تا دمای حدود ۴۵۰ درجه سانتیگراد گرم شود تا از شوک حرارتی جلوگیری به عمل آید.
۲. پرس هیدرولیک و کانتینر
سیلندر اصلی که یک سیستم ترمز و فشار هیدرولیک است، روغن دنده را منتقل کرده تا حرکت میله پیستون بزرگ و رام را تقویت کند. بیلت گرمشده به داخل سیلندر فرمینگ (کانتینر) فرستاده میشود. پس از رسیدن به فشار کاری، سیلندر جلو آمده و دامیبلوک (بلوک محافظ) به بیلت فشار میآورد.
۳. خروج از قالب و شکلگیری نهایی
با حرکت رو به جلوی میله اکستروژن، آلومینیوم موجود در سیلندر تحت فشار شدید به سمت سوراخ شکلدهی قالب هدایت میشود. بدین ترتیب، آلیاژ آلومینیوم به آرامی تخلیه شده و مقطع مورد نظر با شکل ثابت و یکنواخت از دهانه قالب خارج میگردد.
۴. راستکاری و کوره ایجینگ (پیرسختی)
پروفیلهای داغ خروجی روی میز متحرک قرار گرفته و با هوا یا آب به سرعت خنک میشوند. سپس برای صفر شدن خطای پیچیدگی طولی، تحت کشش مکانیکی (Stretching) قرار میگیرند تا کاملاً صاف شوند و در طولهای استاندارد برش میخورند. در نهایت، قطعات وارد کوره ایجینگ (Aging) شده و در دمای حدود ۱۸۰ درجه سانتیگراد پخته میشوند تا به سختی و پایداری نهایی برسند.
طراحی قالب؛ تفاوت مقاطع توپر و توخالی
هندسه قطعه تعیین میکند که در خط تولید از چه قالبی استفاده شود:
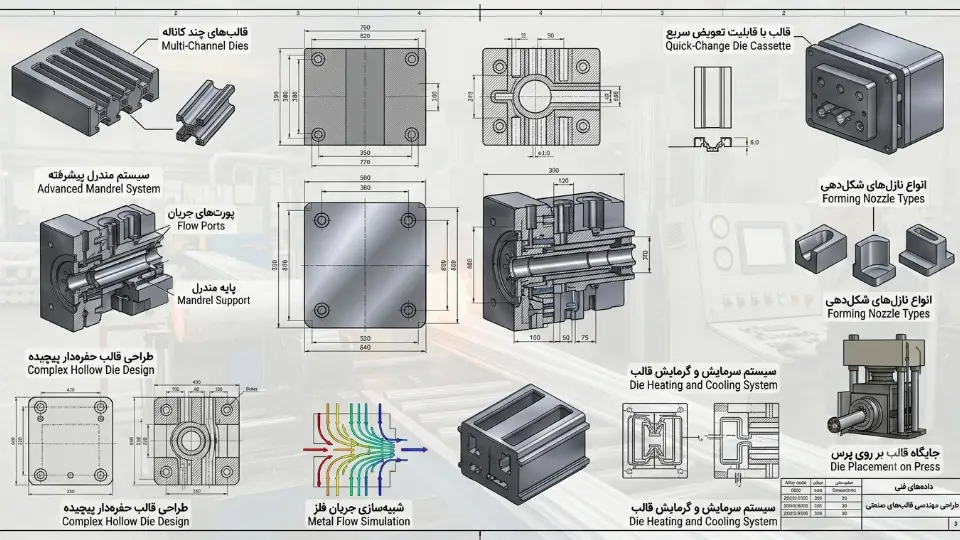
- قالبهای توپر (Solid Dies): برای تولید مقاطعی که هیچ فضای بستهای ندارند استفاده میشود. ساخت این قالبها سادهتر و جریان فلز در آنها یکنواختتر است.
- قالبهای حفرهدار یا توخالی (Hollow Dies): برای تولید مقاطعی که دارای فضاهای توخالی یا کانالهای داخلی هستند استفاده میشود. طراحی این قالبها مهندسی پیچیدهای دارد تا فلز در اتاقک قالب مجدداً به هم جوش بخورد.
دایرهالمعارف انواع مقاطع پروفیل آلومینیوم و کاربرد آنها
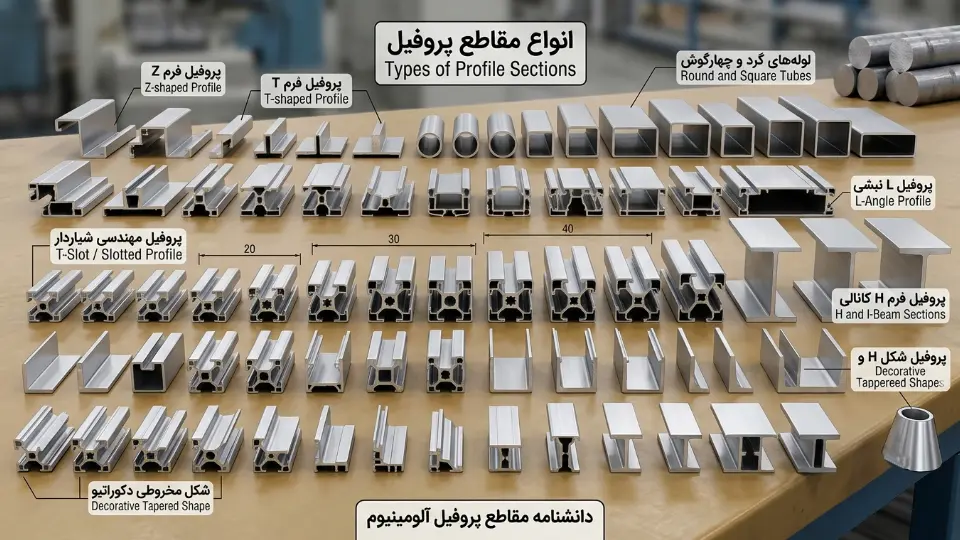
پروفیلهای استاندارد بر اساس شکل سطح مقطع خود دستهبندی میشوند و هر یک مصارف خاصی در صنعت و ساختمان دارند:
- پروفیل با فرم T: یکی از مقاطع پرکاربرد در سازههای نگهدارنده که قادر است سازههای سنگین را به درستی پشتیبانی و بار را به صورت متقارن تقسیم کند.
- پروفیل با فرم U و کانالی: به دلیل استحکام جانبی بالا، در ساخت کانالهای سیمکشی، فریمها، محفظهها و بخشهایی که نیاز به محافظت با حساسیت بالا دارند استفاده میشود. در برخی موارد مقاطع کانالی جایگزین پروفیل U شکل میشوند.
- پروفیل با شکل I و H: این مقاطع در سازههایی به کار میروند که مقاومت در برابر خمشدگی و تنشهای سنگین اهمیت بالایی دارد؛ مانند ساختمانهای بلند، پلها و تیرهای باربر.
- پروفیلهای L شکل (نبشی): دارای دو فلنج عمود بر هم هستند که زاویه قائمه تشکیل میدهند. این مقاطع برای ساخت قاب پنجره، جعبه، براکتها، قاب ماشینآلات و تجهیزات صنعتی بسیار مناسب هستند.
- پروفیل با فرم Z: مقاومت بالایی در برابر خمش و بارهای جانبی از خود نشان میدهد و کاربرد زیادی در ساخت سقف ساختمانها و والپستها دارد.
- پروفیلهای O شکل و لولهای: این مقاطع به صورت دایره، مربع یا مستطیل تولید میشوند. در عین استحکام بالا، سبکوزن هستند و نصب آسانی دارند. از لولههای گرد در ساخت نردهها و از لولههای مربع/مستطیل در بخشهای داخلی ساختمان و سازههای باربر سبک استفاده میشود.
- شکل مخروطی پروفیل: این فرم هندسی به دلیل ظاهر زیباتر، بیشتر در بخشهای معماری، ستونهای دکوراتیو و طراحی داخلی ساختمان به کار میآید.
- پروفیل با فرم شیاردار (مهندسی): دارای شیارهایی در سطح خود است که امکان اتصال قطعات متنوع به پروفیل را بدون نیاز به جوشکاری و تنها با اتصالات و پیچ و مهره فراهم میکند.
دستهبندی پروفیلهای آلومینیومی بر اساس نوع کاربرد
به طور کلی، سه نوع اصلی از کاربرد برای پروفیلهای آلومینیومی وجود دارد:
پروفیلهای ساختمانی: در عرصه ساختوساز، این مقاطع با وجود وزن کم، استحکام بالایی در برابر تنشهای برشی و پیچشی ارائه میدهند. از آنها در ساخت سازه سکوهای کاری، استیجها، سازههای نما، کرتینوال، انواع لوورهای ساختمانی و دیوارپوشها استفاده میشود.
پروفیلهای عمومی: مقاطعی هستند که کاربرد آنها به پرداخت سطح خاصی نیاز دارد و عمدتاً برای تولید قاب درب، قاب پنجره و موارد مشابه در دکوراسیون استفاده میشوند.
پروفیلهای صنعتی: در تولید این مقاطع اهداف مختلفی در نظر گرفته میشود؛ بهویژه در مواردی که کیفیت سطحی و زیبایی کار چندان مهم نیست، بلکه ترکیب خوبی از استحکام، دوام و ویژگیهای مکانیکی خاص ماده مورد نیاز است. این خواص، تنوع گستردهای از کاربردها را در خطوط تولید و صنایع مختلف فراهم میکند.
عملیات و پرداختهای سطحی پروفیل آلومینیوم
یکی از مراحل مهم در تولید، اعمال فرآیندهای کارگاهی برای بهبود سطح، ظاهر بهتر و افزایش مقاومت در برابر خوردگی است. سه روش اصلی شامل موارد زیر است:
- آنودایز کردن (Anodization): یک پوشش بسیار رایج که ضخامت لایه اکسید طبیعی روی سطح آلومینیوم را افزایش میدهد. در نتیجه، قطعاتی به دست میآید که ماندگاری بیشتری دارند، سختتر میشوند و در برابر خوردگی و محیطهای مرطوب مقاومت فوقالعادهای پیدا میکنند. این روش امکان رنگآمیزی تزئینی و متالیک را نیز فراهم میآورد.
- رنگآمیزی الکترواستاتیک (رنگ پودری): اجازه میدهد تا پوششهای یکنواخت و باکیفیت از طریق فرآیندهای حرارتی پودر باردار به دست آید که پوشش و دوام بهتری را نسبت به رنگهای مایع معمولی در برابر اشعه خورشید تضمین میکند.
- پولیشینگ: این کار از طریق مالش مکانیکی یا اعمال شیمیایی، سطحی کاملاً صاف، براق و آینهای روی پروفیل ایجاد میکند.
جمعبندی…
فرآیند اکستروژن آلومینیوم بهترین، سریعترین و مقرونبهصرفهترین روش برای تولید مقاطع ساده و پیچیده هندسی است. تنظیم درست پارامترهای دستگاه پرس، انتخاب آلیاژ متناسب با نوع کاربری (صنعتی، عمومی یا ساختمانی) و اعمال پرداختهای سطحی استاندارد نظیر آنودایز و رنگ پودری، تضمینکننده کیفیت، دوام و کارایی پروفیل نهایی در تمام صنایع خواهد بود. برای دریافت قیمت روز انواع پروفیل آلومینیوم میتوانید با کارشناسان فروش تماس حاصل فرمایید.